
 中文简体

Otomatik Konserve Makinesini Metal Ambalaj Malzemelerinizle Nasıl Eşleştirirsiniz?
Sep 11, 2026
Tipik bir üretim gününde sabah 9:00'da, dakikada 380 kutu üretim hızıyla çalışan bir konserveleme hattı, iki parçalı kutu gövde çeliğinin aniden 0,02 mm kalınlıkta sapması nedeniyle durdu. Kırılan parça otomatik konserve makinesi değildi. Malzeme makinenin sıkıştırma toleransının dışındaydı. Sonuç, operatör parametreleri sıfırlamadan önce 40 dakikalık bir kesinti ve 1.900 merminin reddedilmesiydi.
Sonuç basit: Otomatik bir konserve makinesi yalnızca etrafındaki malzeme ve süreç hizalaması kadar iyi performans gösterir. Bir makineyi değerlendiriyorsanız ilk göreviniz hız rakamlarını karşılaştırmak değildir. İlk göreviniz metal stokunuzun, kaplamanızın ve toleranslarınızın o makineyle nasıl etkileşime gireceğini tanımlamaktır.
Otomatik konserve makinesi performansının gerçekte neye bağlı olduğu
Metal paketleme ortamındaki otomatik bir konserve makinesi üç ana işlevi yerine getirir: şekillendirme, birleştirme ve kapatma. Üç parçalı kutular için makine, haddelenmiş bir sacı veya teneke kutu gövdesi çeliğinden bir bobini besler, gövdeyi oluşturur, yan dikişi kaynak yapar ve her iki ucu da flanşlar. İki parçalı kutular için makine, kaplanmış bobinden bir bardak çeker ve ardından onu şekillendirmek için presler. Tezgahın besleme sistemi, takımları ve sensörleri boyutsal spesifikasyonlara göre tasarlanmıştır.
Bu, gerçek çıktının, malzemenizin makinenin tasarım penceresine ne kadar tam olarak uyduğuna bağlı olduğu anlamına gelir. Çelik bobin çok sertse şekillendirme ruloları kayabilir. Kaplama çok kalınsa kaynak sıcaklığının ayarlanması gerekir. Yüzeyin belirli bir baskı kaydı varsa makinenin görüş sisteminin bunu tutarlı bir şekilde görebilmesi gerekir.
Üç parçalı bir hatta malzeme genellikle uzunluğu kesilmiş kaplanmış bir levha veya bobindir. Otomatik konserveleme makinesi daha sonra gövde silindirini oluşturur ve dikişi kaynak yapar. Kaynak en hassas kısımdır. Kalay kaplama kalınlığındaki küçük bir değişiklik, kaynak akımı gereksinimini yüzde 3-5 oranında değiştirebilir ve bu da operatörü makineyi ayarlamaya zorlar. Ayarlama vardiya başına birçok kez tekrarlanırsa, makinenin toplam etkin çıkışı, etikette belirtilen değerden daha hızlı düşer.
Uygulamada çoğu ambalaj üreticisi bu sorunları beklediklerinden çok daha geç fark ediyor. Tek renkli kutu gövde çeliğini çalıştıran bir hat, siz çok renkli baskılı bobine geçiş yapana kadar iyi görünebilir. Otomatik konserveleme makinesinin konum sensörleri, farklı bir referans noktası olarak daha koyu veya daha açık bir alt tabakayı algılar ve sonraki her işlem değişikliği yapar. Bu noktada teneke kutu çeliği seçimi sadece bir satın alma meselesi değil, bir makine seçimi meselesi haline gelir.
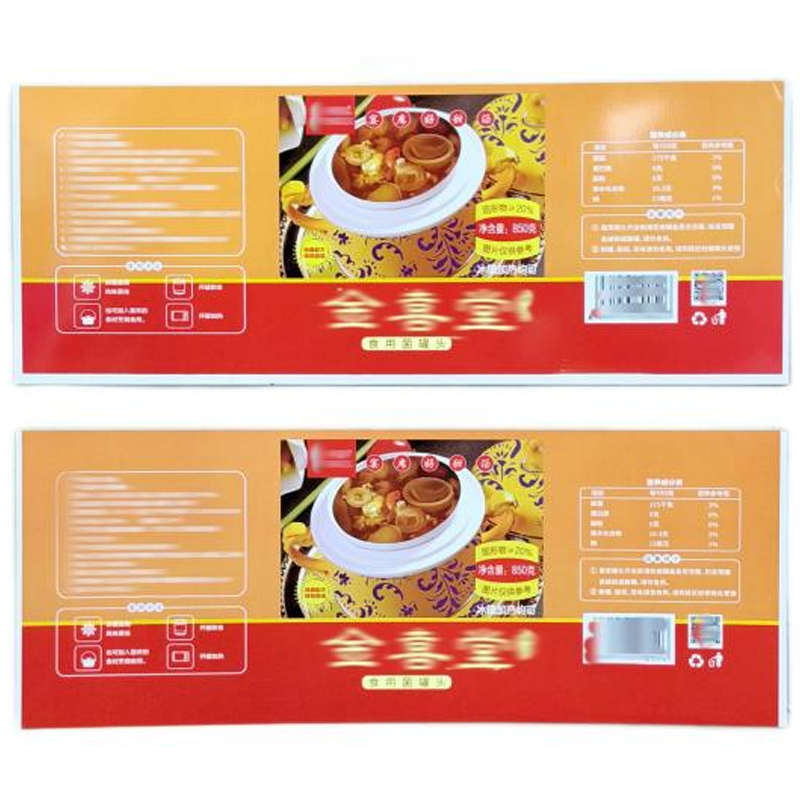 Ambalaj için çok renkli baskılı üç parçalı kutu gövde çeliği Bu teneke veya lamine çelik, 1,1 ila 11,2 g/m² kalay kaplama ve ±0,01 mm kalınlık toleransı ile çok renkli baskı sunar. Tutarlı yüzeyi, otomatik konserveleme hatlarında sensörün yanlış hizalanmasını önlemeye yardımcı olur. Ürünü Görüntüle →
Aşağıda tolerans boyutunu genişleteceğiz.
Malzeme toleransı: Otomatik konserve makinesi verimliliğinin sessiz sürücüsü
Otomatik konserveleme makinelerini karşılaştırdığınızda literatürde genellikle çevrim süresi ve değişim özellikleri vurgulanır. Bununla birlikte, en maliyetli arızalar genellikle malzeme toleransındaki sapmalardan kaynaklanır. Örneğin, bir tedarikçi belirtilen 0,28 mm yerine 0,29 mm'lik bir teneke bobin teslim ederse, gövde şekillendirme istasyonu yine de bunu halledebilir. Ancak aynı bobin boyunca kalınlık değiştiğinde kaynak akımı kararsız hale gelir. Makine zayıf dikişler üretmeye başlıyor ve kalite kontrol ekibi sorunun makineden mi, bobinden mi, yoksa operatörden mi kaynaklandığını ayırt edemiyor.
Aşağıdaki tablo, modern bir otomatik konserve makinesinde kullanılan malzemelere ilişkin tipik tolerans beklentilerini göstermektedir.
| Malzeme parametresi | Tipik çalışma penceresi | Aşıldığında etki |
|---|---|---|
| Kalınlık | 0,18-0,30mm | Besleme sıkışmaları ve tutarsız kaynaklar |
| Kaplama ağırlığı | 2,8-5,6 g/m2 | Zayıf korozyon direnci veya pullanma |
| Sertlik | 52-62 HRC | Geri yaylanmalı ve şekilsiz kutu gövdeleri |
Kaplama ağırlığı, sızdırmazlığı ve yan dikiş kaynağını etkileyen diğer bir değişkendir. Kısa raf ömrüne sahip bir gıda ürünü için 2,8 g/m2 kaplama kabul edilebilir. Domates gibi agresif bir gıda ürünü için demirin çözünme hızı endişe verici hale gelir. Bir kaplama ağırlığı için ayarlanmış otomatik konserveleme makinesi, değişiklik yapılmadan diğerine otomatik olarak uyum sağlamayacaktır. Bu, gizli kesinti süresinin yaygın bir kaynağıdır.
Kapak için de aynı prensip geçerlidir. Hafif bir çapakla kesilen bir EOE stoğu, yavaş bir manuel hattı etkilemeyebilir, ancak dakikada 600 kutuluk bir otomatik konserveleme makinesi, bu çapakları bir besleme hatası olarak algılayacaktır. Sonuç, yanlış bir sıkışma veya hasarlı bir kapaktır. Bu nedenle güvenilir bir EOE malzemesinin seçilmesi, makine markasının seçilmesi kadar önemlidir.
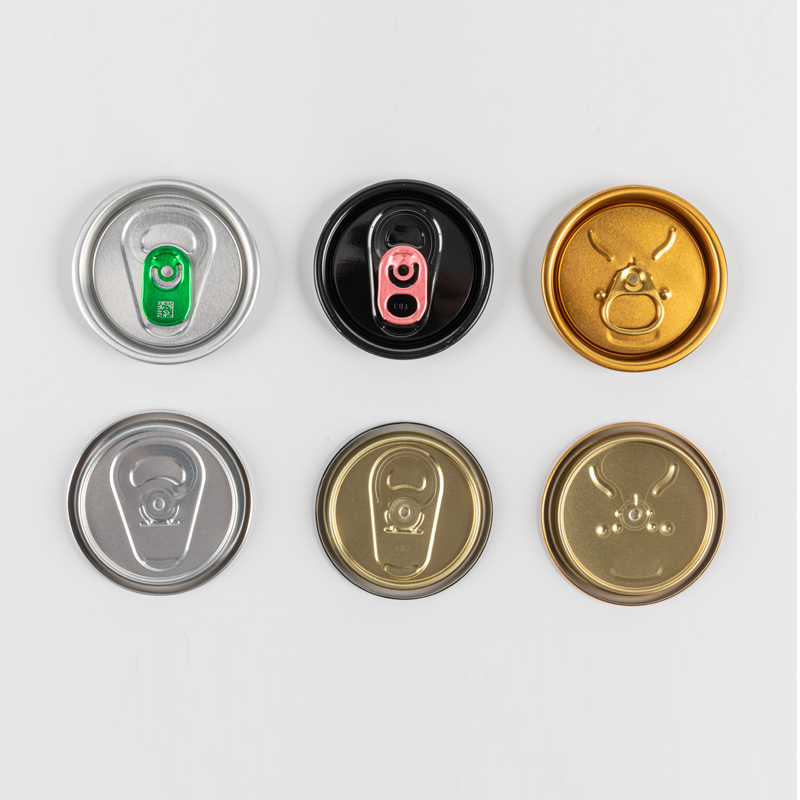 Özelleştirilebilir kaplama ve uç tiplerine sahip içecek EOE stoğu Meyve suyu ve bira için uygun olan bu EOE stoğu, birden fazla uç tipini ve özelleştirme seçeneğini destekler. Temiz bir kesim, yüksek hızlı konserveleme operasyonlarında hatalı sıkışmaları ve hasarlı kapakları azaltır. Ürünü Görüntüle →
Toleransları belirlediğinizde bu küçük ama pahalı kesintilerin riskini azaltırsınız.
Ürün karışımınız için otomatik konserve makinesi seçme
Ürün karışımınız hangi makine özelliklerinin gerçekten önemli olduğunu belirler. Yalnızca iki parçalı içecek kutuları üreten bir tesisin, çok sayıda küçük miktarlarda üç parçalı yiyecek kutusu üreten bir fabrikadan farklı gereksinimleri vardır.
- İki parçalı hatlar: yüksek hız, düşük malzeme tüketimi, ancak sınırlı gövde şekli esnekliği.
- Üç parçalı hatlar: farklı çaplarda ve yüksekliklerde çalışabilir ancak yan dikiş kaynağı hassas malzeme ve kaplama gerektirir.
- Çok renkli baskılı gövdeler: Otomatik konserveleme makinesinin kayıt sisteminin, yazdırılan tekrar uzunluğuyla uyumlu olmasını gerektirir.
Baskı ve kaplama katmanları kutu oluşturulmadan önce uygulandığı için makinenin performansı kaplamanın kalitesine bağlıdır. Bir yüzey üzerinde üretilen tekdüze bir kaplama bobin kaplama hattı sürtünme değişimini azaltır ve kaynak tutarlılığını artırır.
Malzemenin ötesinde, ekipmanın kendisinin de planladığınız hat hızına ve gelecekteki genişlemeye uygun olması gerekir. Hafif iş makinesi dakikada 150 kutu işleyebilirken, ağır hat 800 kutuyu aşabilir. Karar, makinenin maksimum teorik hızına değil, fiili yıllık hacminize göre verilmelidir.
Hız nötr bir parametre değildir. Hat hızını dakikada 500 kutunun üzerine çıkardığınızda tabaka besleme daha dinamik hale gelir. Kayış gerginliği, vakum kapları ve şekillendirme preslerinin hepsinin daha hızlı bir ritimde çalışması gerekir. Kutu gövde çeliğinizin düzgün bir sertliği ve stabil bir kaplaması varsa, bu yüksek hız mümkündür. Malzemede küçük farklılıklar varsa makine ya daha fazla ıskarta ürün üretecektir ya da kaliteyi korumak için makineyi yavaşlatmanız gerekecektir. Bu nedenle elde edeceğiniz gerçek hız, girdi malzemenizin kalitesiyle sınırlıdır.
 Konserve hattı stabilitesi için ekipman desteği Bu ekipman şirketi makine ve endüstri bilgisi sağlar. Tekdüze girdi malzemeleriyle sistemleri daha yüksek hızlarda performansı korur, ıskartaları azaltır ve öngörülebilir çalışmayı garanti eder. Ürünü Görüntüle →
Doğru kaplamayı, doğru kutu gövde çeliğini ve doğru ekipmanı birleştirdiğinizde öngörülebilir şekilde çalışan bir sistem elde edersiniz.
Değiştirme ve bakım: gizli maliyetlerin ortaya çıktığı yer
Değişim, arızalardan sonra üretim kaybının en büyük ikinci kaynağıdır. Otomatik konserveleme makinesinde geçiş, şekillendirme takımlarının değiştirilmesini, dikiş kaynağı parametrelerinin sıfırlanmasını ve yeni bir bobinin yüklenmesini içerir. Hattınızda birden fazla ürün boyutu çalışıyorsa her değişikliğin kaç dakika süreceğini tahmin etmeniz gerekir.
- Eski kalıpları çıkarın ve temizleyin; eski makinelerde toplam süre 20 dakikayı aşabilir.
- Kaynak makinesini yeni çelik kalınlığına göre yeniden ayarlayın; deneyimli bir operatörün 10-15 dakikaya ihtiyacı vardır.
- Yeni bobini besleyin ve kaydedin; bu 5 dakika daha sürebilir.
Bu zamanlar bütçe kalemi haline gelir. Hızlı değiştirilebilen takımlara sahip bir makinenin ilk maliyeti yüzde 15 daha fazla olabilir, ancak bir yıl içinde işçilikten bundan daha fazla tasarruf edilebilir. Aynı mantık kalite kontrolleri için de geçerlidir. Katı bir kalite kontrol süreci Gelen malzeme denetiminizde bu değişim sürprizlerinin çoğunu önler.
Bakım sadece yağlama veya kayış değişiminden ibaret değildir. Yanlış hizalanmış bir kalıpla çalışan otomatik bir konserve makinesi, kalıpları yavaş yavaş aşındıracaktır. Bu aşınma, kovalarda boyutsal sapma olarak kendini gösterir ve kalite ekibi, mikrometre kontrolünden geçemeyen kovaların sayısının giderek arttığını fark edecektir. Sağlam bir malzeme inceleme süreciniz varsa, kalıp aşınması ile gelen malzeme değişimini her zaman ayırt edebilirsiniz. Bu olmadan, bakım ekibi mükemmel derecede iyi takımların yerini alabilir.
Otomatik konserve makinesi yatırımlarını değerlendirmenin basit bir yolu
Otomatik konserveleme makinesinin değerlendirilmesi, makine broşürüyle değil, malzeme spesifikasyonunuzla başlamalıdır. Çalıştırmayı planladığınız her ürün için gerçek kalınlık aralığını, kaplama ağırlığını ve yüzey kaplamasını yazın. Ardından ekipman tedarikçisinden makinenin besleme, şekillendirme ve algılama sistemlerinin mevcut gelen bobin toleransınızı karşılayabileceğini kanıtlamasını isteyin.
Bir ekipman tedarikçisini davet ettiğinizde, malzemenizin bir örneğini getirmesini veya kendi makinesinde bir deneme yapmasını isteyin. Deneme üç durumu içermelidir: ortalama malzemeniz, en sıkı toleransınız ve mevcut tedarikçinizden aldığınız en kötü durumdaki bobin. Makine her üç durumda da kabul edilebilir kutular üretebiliyorsa gerçek bir işletme marjına sahiptir. Yalnızca ortalama malzemeyi işleyebiliyorsa, normal üretim dalgalanmaları sırasında arızalanacak bir makine satın alıyorsunuz demektir.
Otomatik konserveleme makinesi yalnızca hattaki en zayıf girdi kadar kararlıdır. Tedarikçiniz mevcut malzemelerinizle istikrarlı bir performans sergileyebiliyorsa güvenilir bir ortak bulmuşsunuz demektir. Yalnızca kendi referans malzemeleriyle performans gösterebiliyorlarsa, daha sonra üretim raporunuzda ortaya çıkacak teknik riski üstleniyorsunuz demektir.
Gerçekte işlediğiniz şeyle başlayın; makinenin kararı çok daha kolay hale gelir.


- Address: No. 11 Zhenxing Yolu, Hangzhou Körfezi Shangyu Ekonomik ve Teknolojik Kalkınma Bölgesi, Zhejiang, Çin
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

